在现代工业制造领域,轴承被誉为机械的“关节”,而大直径轴承更是重型装备、风电、矿山、冶金等行业不可或缺的核心部件。与此金属制品作为轴承的原材料和配套组件,其质量直接决定了轴承的寿命与性能。在轴承生产过程中,输送机扮演着物料流转与工序衔接的“动脉”角色,尤其是针对大直径轴承和各类金属制品的输送,更是对输送设备提出了特殊要求。本文将从现成大直径轴承的特性、金属制品的应用,以及输送机在轴承生产中的关键作用三个方面展开论述。
一、现成大直径轴承:重型装备的可靠支撑
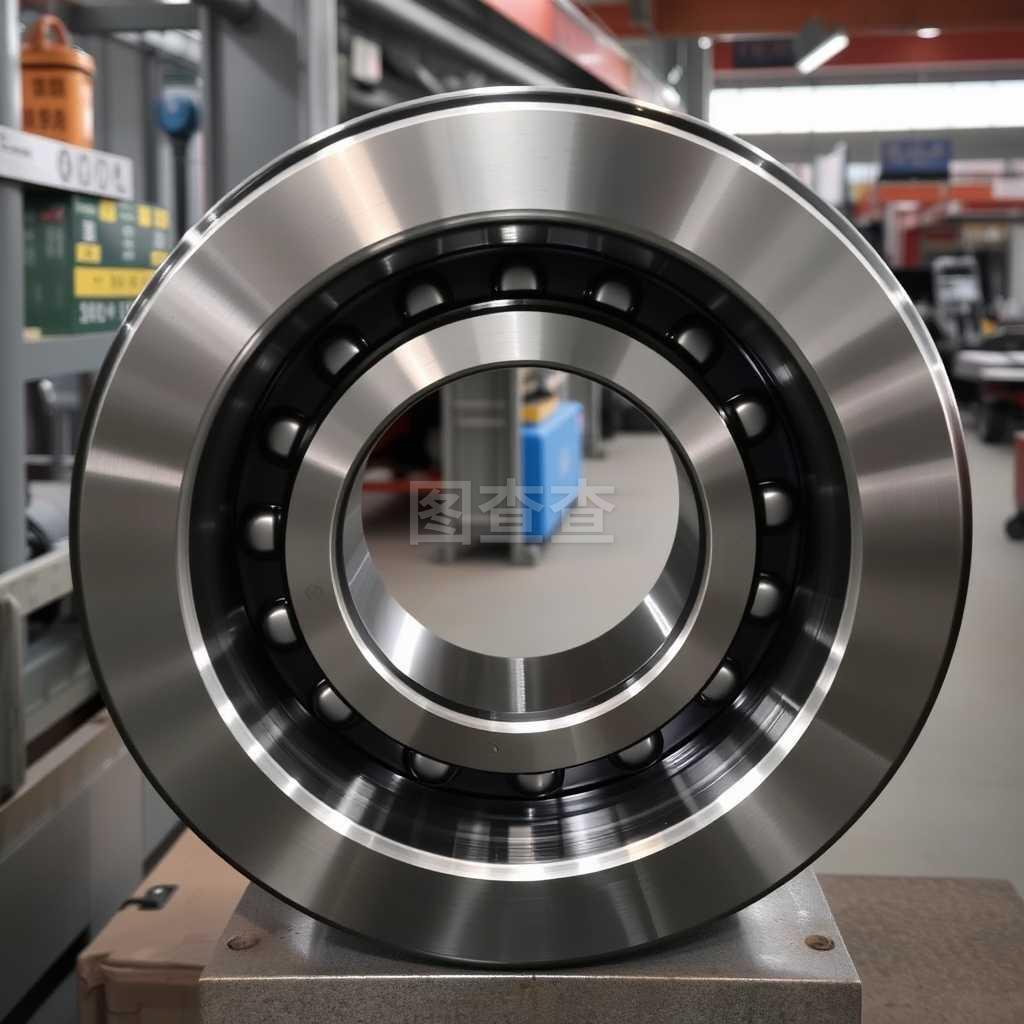
大直径轴承通常指外径超过500mm的轴承,其结构形式包括深沟球轴承、调心滚子轴承、推力轴承等。这类轴承广泛应用于风力发电机主轴、盾构机、大型矿山机械、港口起重机等重型设备。由于尺寸大、承载能力强,现成大直径轴承往往采用分段式或整体式金属圈制造,对材料淬透性、尺寸精度和表面完整性要求极高。在生产线中,这类轴承的毛坯、半成品和成品重量可达数百公斤甚至数吨,其搬运和流转不能依赖人工,必须借助重型输送机系统。
二、金属制品在轴承生产中的角色
轴承生产涉及的金属制品主要包括:轴承套圈(内圈、外圈)、滚动体(钢球、滚子)、保持架、密封件、紧固件等。其中,套圈和滚动体多由高碳铬轴承钢(如GCr15)制成,保持架则常用低碳钢、铜合金或工程塑料。这些金属制品在生产过程中需要经过锻造、车削、热处理、磨削、装配等多道工序,每一道工序之间的物料转移都离不开输送机。
尤其对于大直径轴承,其套圈往往是由多个金属制品(如锻件、钢板)经卷制、焊接或切削而成。在流水线上,金属毛坯需经由辊道输送机、链板输送机或悬链输送机在不同工位间准确移动。如果输送过程出现磕碰、锈蚀或位置偏移,将直接影响后续加工精度,甚至导致整批轴承报废。
三、轴承生产中输送机的类型与选型要点
在轴承生产车间,常用的输送机包括:
- 辊道输送机:适用于大直径轴承套圈、重型金属锻件的输送。辊道可承受高温(如热处理后)、重载,且便于实现积放和转向。
- 链板输送机:适合输送形状不规则的金属制品,如保持架、滚子等,运行平稳,耐冲击。
- 悬链输送机:常用于涂装、清洗、装配线,可悬挂输送轴承零件,节省地面空间。
- 皮带输送机:用于轻小型金属制品或包装环节,但对大直径轴承锻件不适用。
选型时需考虑以下因素:
- 承载能力:单件重量可达数吨,输送机必须具有足够的刚度和驱动功率。
- 耐温性:热处理后的轴承套圈温度可达800℃以上,需选用耐热钢或陶瓷辊道。
- 防磁与防锈:轴承钢对磁性和锈蚀敏感,输送机接触部件应采用不锈钢或非金属材料。
- 定位精度:在磨削和装配工序,输送机需与机器人或机械手配合,重复定位精度应达到±0.5mm以内。
四、输送机在轴承生产中的实际应用
以某风电大直径轴承生产线为例,其工艺流程为:下料→锻造→正火→粗车→热处理→精车→磨削→装配→检测。在该线上,输送机系统实现了全程自动化流转:
- 锻件从加热炉出炉后,由耐热辊道输送机送往锻压机。
- 热处理后的套圈经链板输送机进入冷却室和回火炉。
- 磨削工位之间,采用滚轮式输送机,配合视觉定位系统,将大直径套圈准确送至磨床卡盘。
- 最终装配线上,金属制品(滚子、保持架)由振动输送机或悬挂链输送机输送到压装机。
这些输送机不仅提高了生产效率(可达每小时30-50件),还避免了金属制品在人工搬运中的损伤和污染,保证了轴承的出厂质量。
五、
现成大直径轴承的生产离不开高精度、高刚性的金属制品,更离不开高效可靠的输送机系统。随着智能制造的推进,输送机正从简单的物料搬运向信息化、柔性化方向发展。搭配RFID、传感器和MES系统的智能输送线,将在大直径轴承和金属制品生产中发挥更加核心的作用,助力中国轴承工业向高端化、绿色化迈进。